樽品客服热线
13787180435
 樽品世家
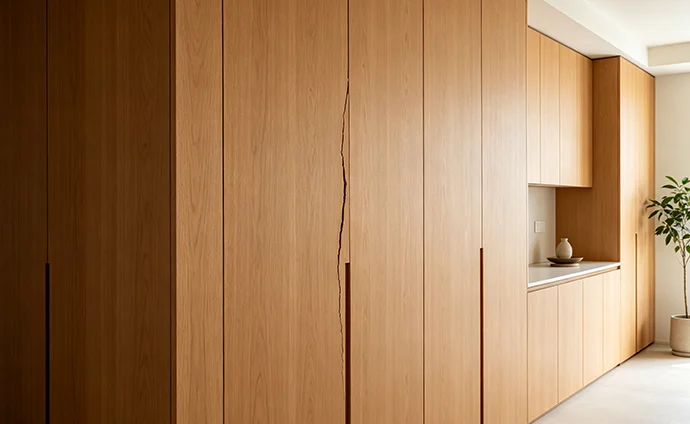
实木原木产品开裂,几乎是每个用户都会遇到的事。花不少钱买的实木餐桌或原木柜子,用了一段时间,表面出现细纹,或者端头裂了一道口子,看着确实不舒服。但这件事,本质上不完全是质量好不好的问题,而是木材本身的特性使然。理解开裂的原因,以及哪些做法能降低开裂风险,比单纯纠结“会不会裂”更有意义。
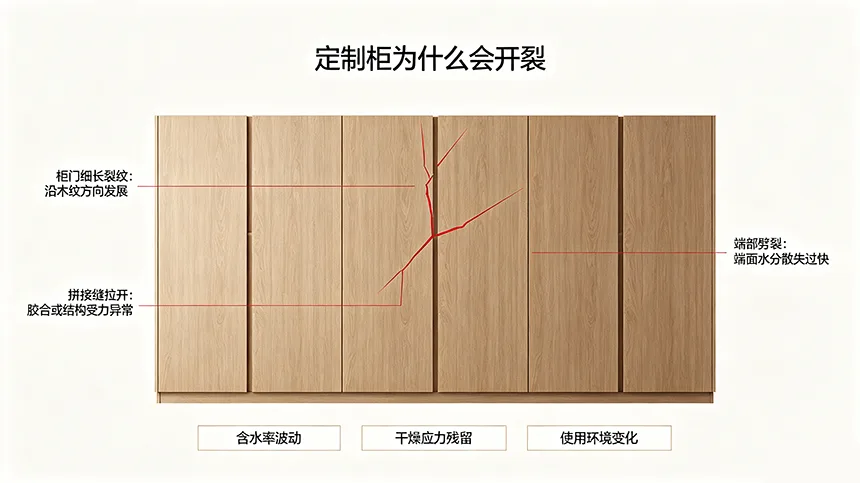
木材是一种多孔性材料,内部含有水分。从树干变成家具,中间要经历干燥、加工、存放、运输、使用等一系列环节,每一个环节的环境变化都会影响木材内部的含水率。
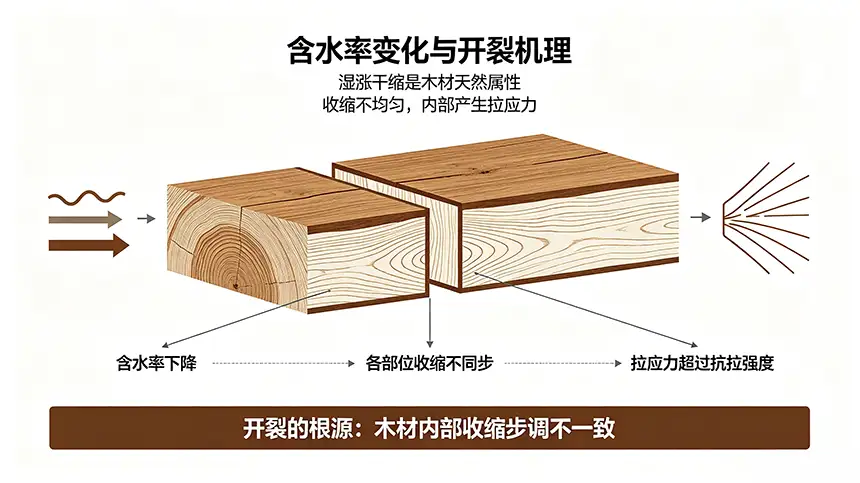
含水率变了,木材的体积就会跟着变。含水率升高,木材膨胀;含水率降低,木材收缩。这种“湿涨干缩”是木材的天然属性,无法根除。真正导致开裂的,是收缩不均匀——木材不同方向、不同部位的收缩幅度不一样,内部就会产生拉应力。当某处的拉应力超过了木材自身的抗拉强度,纤维组织被撕裂,裂缝就出现了。
简单说,实木原木开裂的根源,是木材在含水率变化过程中,各部位收缩步调不一致,内部“较劲”较输了。
木材在干燥阶段出现的开裂,按位置和形态,通常分为四类。
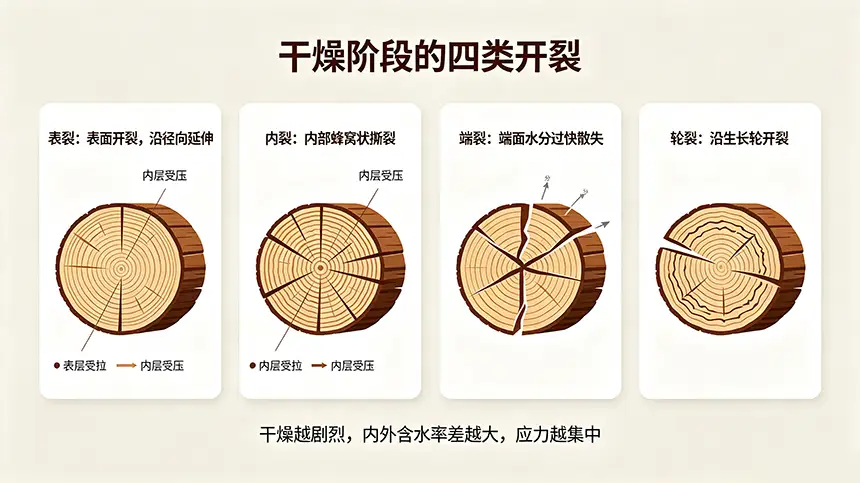
表裂,就是表面裂纹。裂纹一般出现在弦面,沿径向延伸。它的成因是干燥时表层水分先蒸发,表层含水率降到纤维饱和点以下开始收缩,但内层含水率还很高,不收缩。表层想缩却被内层拉住了,表层受拉、内层受压。干燥越剧烈,这种内外含水率差越大,拉应力也越大。表层的拉应力一旦超过木材横纹抗拉强度,裂缝就沿着木射线方向撕开了。浅的表裂可以通过刨光去掉,深的表裂不仅影响外观,还会降低木材的抗剪强度,油漆后也容易因为裂缝张合导致漆膜破裂。
内裂,也叫蜂窝裂,发生在木材内部。它产生于干燥后期,或者干燥后的存放期。内裂不容易从外面看到,严重时才会在材面出现凹陷。它的机理和表裂正好相反:干燥前期表层产生了伸张的残余变形,到了后期,内层含水率降下来开始收缩,却被已经“定型”的外层限制住,内层受拉、外层受压。内层的拉应力超过横纹抗拉强度,木材内部就被撕裂了。
端裂,是端面裂纹。木材顺纹方向的导水性远大于横纹方向,干燥时水分从端面跑得比侧面快得多,端部含水率低于中部。端部收缩时被中部拉住,端面产生拉应力,超过横纹抗拉强度就裂了。端裂如果延伸到端部的一侧或两侧,通常叫“劈裂”。
轮裂,裂缝沿生长轮方向发展,常扩展到相邻几个生长轮。轮裂多发生在干燥初期,出现在端面,随着干燥推进,裂纹加深加长。也有发生在内部的轮裂,出现在干燥后期,是内部拉应力过大导致的。
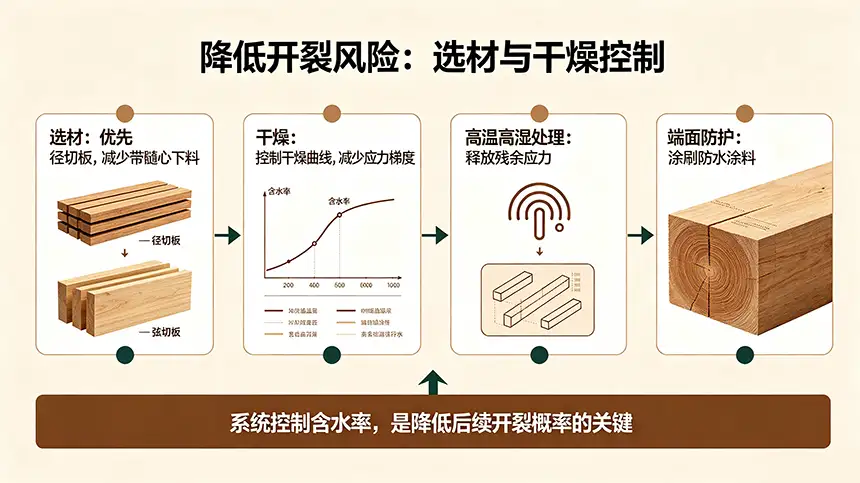
虽然实木原木开裂是天然属性,但从选材到加工,有不少办法可以降低风险。
下锯方式是第一道关。 木材各方向的干缩系数差异很大:弦向最大,径向次之,纵向最小。弦切板收缩时变形最明显,径切板则稳定得多。所以多生产径切板,开裂风险会低不少。带髓心的板材尤其容易劈裂,因为髓心附近径向和弦向的收缩差异特别大,干燥初期就可能从端部开始裂,然后沿着髓心纵向扩展。制材时尽量避开髓心,也就是业内说的“去心下料”,是有效的预防手段。
干燥工艺的把控同样关键。 干燥太急,内外含水率梯度大,应力就大;干燥太慢,周期拉长,成本上升。合理的干燥曲线需要在效率和安全性之间找平衡。对于已经产生内裂风险的木材,可以在干燥结束前做高温高湿处理:表层加湿膨胀,产生压缩残余变形,把之前干燥前期留下的伸张残余变形抵消掉。处理后多余水分蒸发,内外层一起收缩,木材里就不会留下残余应力,内裂也就消解了。像樽品世家这类专注原木定制的厂家,在进料检测和生产养生环节会围绕含水率做系统控制,本质上就是在源头上降低后续开裂的概率。
端面和表面的防护也是常规手段。 在木材端部涂刷防水涂料,减缓端面水分蒸发速度,缩小端部和中部的含水率差,端裂的风险就会降低。
如果实木原木产品已经加工安装好,使用中出现了开裂,处理方式要看裂缝的类型和位置。
表层的细小裂缝,如果只是漆面或浅层的细纹,可以定期做油漆修复,把裂缝封闭住,既美观也能防止水分进一步交换。端裂的细小裂缝同样可以这样处理。
如果是木材拼接处出现裂缝,情况就不太一样。这种裂缝通常与胶合质量或者外力导致的榫卯松动有关,靠表面修补解决不了问题,一般需要返厂处理,重新加固或调整结构。
还有一种情况值得注意:有些开裂在制造阶段就已经存在,只是暗裂藏在内部,肉眼看不到,使用一段时间后受环境变化影响才显现出来。这类问题在成品检验环节较难完全筛出,但选择工艺控制成熟的厂家,能降低概率。
归根结底,实木原木产品开裂不是“会不会”的问题,而是“什么时候、以什么程度”的问题。
用户能做的,是在使用中尽量保持室内温湿度稳定,避免把木制品放在空调出风口、暖气片旁边或者长期潮湿的环境中。厂家能做的,是把好选材、干燥、加工每一道关。双方都做到位,开裂的概率和程度就能控制在可接受的范围内。