备料 · 木工 · 涂装 · 包装 —— 每一步都是“贵”的理由
一、备料 —— 原木的“选秀”与“驯服”
品质的根基,耗时最长,最考验经验。
-
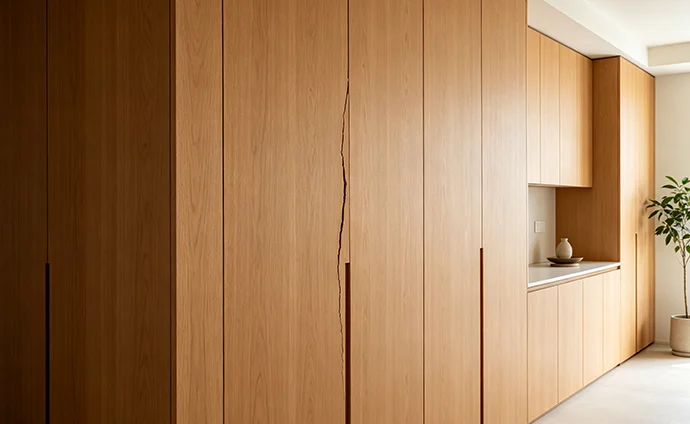
板材干燥:将含水率精准控制在8%–10%,防止日后开裂变形。
-
平衡:干燥后静置,让木材内部应力自然释放。
-
选料配料:严格区分外表用料、内部用料和暗用料,不同部位标准不同。
-
粗刨:定厚,为毛料板材初步整形。
-
风剪 & 修边:按所需长度(加长20mm余量)截断,并去除无用毛边。
-
配板(核心工序):按直纹、山纹选材,颜色精心搭配,并剔除内裂、节疤、蓝变、朽木等天然缺陷。
-
布胶 & 拼板:按严格比例调胶(固化剂:拼板胶=10–15g:100g),用拼板机组装,注意高低差、色差。
-
陈化 & 砂刨:胶水凝固2小时后,刨去多余胶水。
-
锯切定宽 & 四面刨成型:按尺寸定宽,并刨出设计造型。
-
养生:再次自然放置24小时,让木材适应环境。
⏳ 这一阶段的昂贵之处在于:大量木材在选料环节被淘汰,且耗时极长(干燥+养生)。
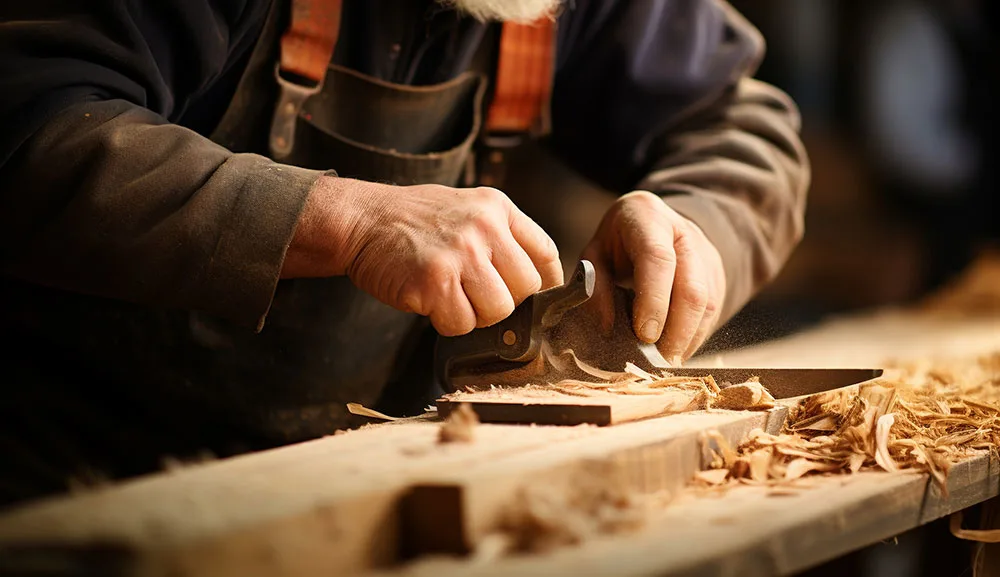
二、木工 —— 从“毛坯”到“骨架”的精雕细琢
结构成形,精度以毫米甚至0.1毫米计。
-
宽砂定厚:粗砂0.2mm,抛光0.1mm,逐级精磨。
-
精切:长度误差≤0.2mm,对角线误差≤1mm(1米内≤0.5mm),无崩茬发黑。
-
成型:按图纸铣型,要求光滑平整,无毛刺跳刀,尺寸误差≤0.2mm。
-
钻孔:孔位误差≤0.2mm,无崩口,需配套试装,勤检查。
-
配件栓砂:先补土后砂光,做到平整无砂痕,边角一致。
-
小组立:组装不再拆开的部件(如门框),检查无误后均匀涂胶,无冒钉漏钉。
-
大组立:整柜试装,确保与图纸零误差,此步骤完成后即为成品框架。
-
成品检砂:整件砂光,平整光滑。
-
平衡:再次静置,释放组装应力。
-
涂装上线检砂:打磨毛细纤维,并检查修补所有白身缺陷(开裂、变形等)。
-
吹尘:彻底清洁,准备进入涂装。
⏳ 这一阶段的昂贵之处在于:极高的加工精度(0.2mm级)、多次试装和人工检砂,耗时耗力。
三、涂装 —— 赋予木材“皮肤”与“灵魂”
表面效果的核心,工序最繁复,多达15步。
-
擦色:试擦确认颜色,搅拌均匀,使用不掉色布条。
-
底着色:调整素材间天然色差,统一底色。
-
头度底漆(浓度16秒,十字喷涂)→ 干燥6–8小时 → 清砂(320#砂纸去毛刺)。
-
二度底漆(浓度18秒,十字)→ 干燥6–8小时 → 清砂(320#打磨平整,去亮点)。
-
三度底漆(浓度16秒,十字)→ 干燥6–8小时 → 清砂(400#精细打磨,无亮点)。
-
修色:技术人员调色,比照色板经主管确认后,对产品进行整体色调统一。
-
油砂:待干4–6小时后,用800#砂纸轻磨,防止打漏或花漆。
-
面漆(浓度11–12秒,十字)→ 干燥4小时。
⏳ 这一阶段的昂贵之处在于:反复喷涂、干燥、打磨循环3次以上,仅底漆就需3遍,且每次需等待6–8小时,时间成本极高。
四、包装 —— 最后的“检阅”与“护航”
-
检验(目视+手摸):
-
看:颜色一致,无流挂、桔皮、漏喷、雾白。
-
摸:光滑无颗粒,手感温润。
-
点色:对微小瑕疵进行最后修补。
-
吹尘:再次清理表面。
-
包装:安全封装,等待交付。
⏳ 这一阶段的昂贵之处在于:全检标准严苛,任何瑕疵都要返修或点色,包装前反复清洁,确保交付完美。
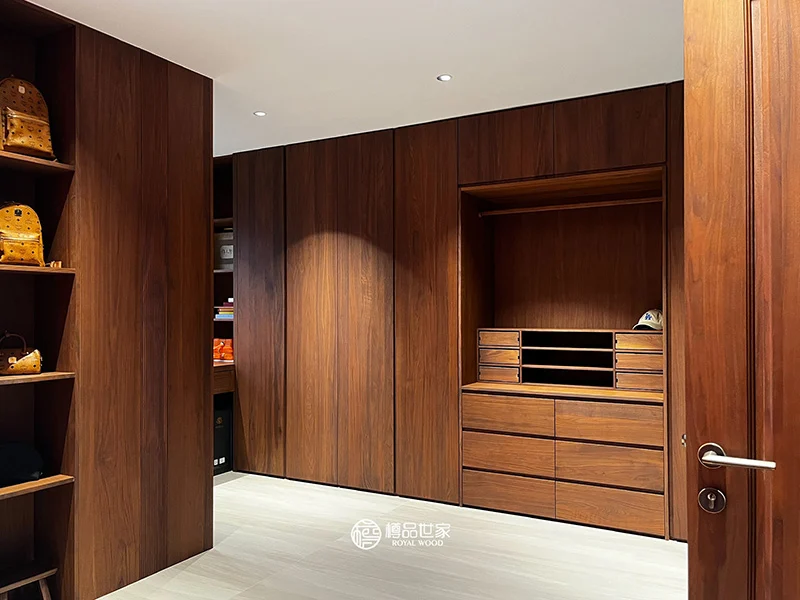
为什么原木定制这么贵? 从备料的严苛选材与漫长养生,到木工的微米级精度与多次试装,再到涂装的反复打磨、喷涂、干燥,最后以全检包装收尾 —— 每一步都是时间、技艺与心血的堆叠。
原木定制 · 全流程拆解 · 工艺详解
 樽品世家